
01 ・ 課題
直面していた課題
2交代制で全数を目視検査していましたが、検査員の確保は年々難しくなり、微細な傷や打痕の見逃しによる流出不良も課題になっていました。
BEFORE
目視検査(1直)
検査員4名
目視検査(2直)
検査員4名
× 熟練度で判定基準がばらつく
× 微細な傷の見逃しが発生

AFTER
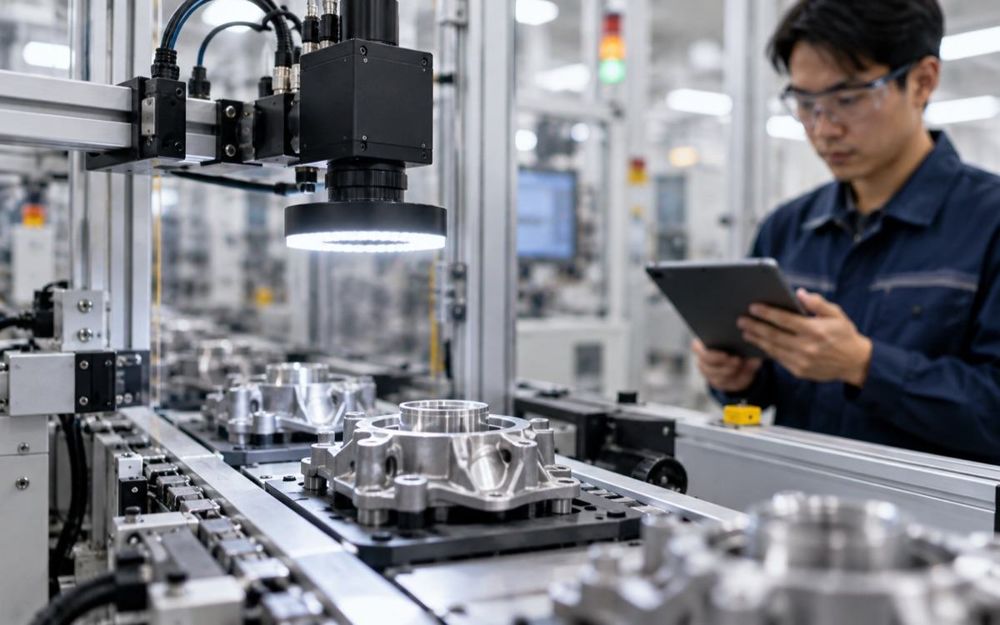
AI外観検査(エッジ処理)
既存カメラ + 新しい照明
✓ AIが全数を自動で判定
✓ 作業者は判断保留品のみ確認
守るべき条件

既存のカメラと生産設備を活用
ラインを止めずに検証・導入
検査結果をMESに記録
02 ・ 取り組み
私たちが行ったこと
既存カメラに新しい照明を組み合わせ、6週間のPoCで検出精度を検証。現場の検査員と判定基準をすり合わせたうえで、2つのラインにエッジデバイスを導入しました。
一
PoC
実際の不良品サンプルで、6週間かけて精度を検証。
二
学習・調整
検査員と判定基準を揃え、照明と撮影条件を最適化。
三
ライン導入
2ラインに順次導入し、検査結果をMESと連携。
03 ・ 成果
得られた成果
検出精度は99.2%に達し、目視検査にかかる時間は70%削減。作業者はAIが「判断保留」とした部品だけを確認すればよくなり、検査員を別の工程に配置できるようになりました。
最初は半信半疑でしたが、PoCの数字を見て導入を決めました。今では現場から、ほかのラインにも広げてほしいという声が出ています。